01
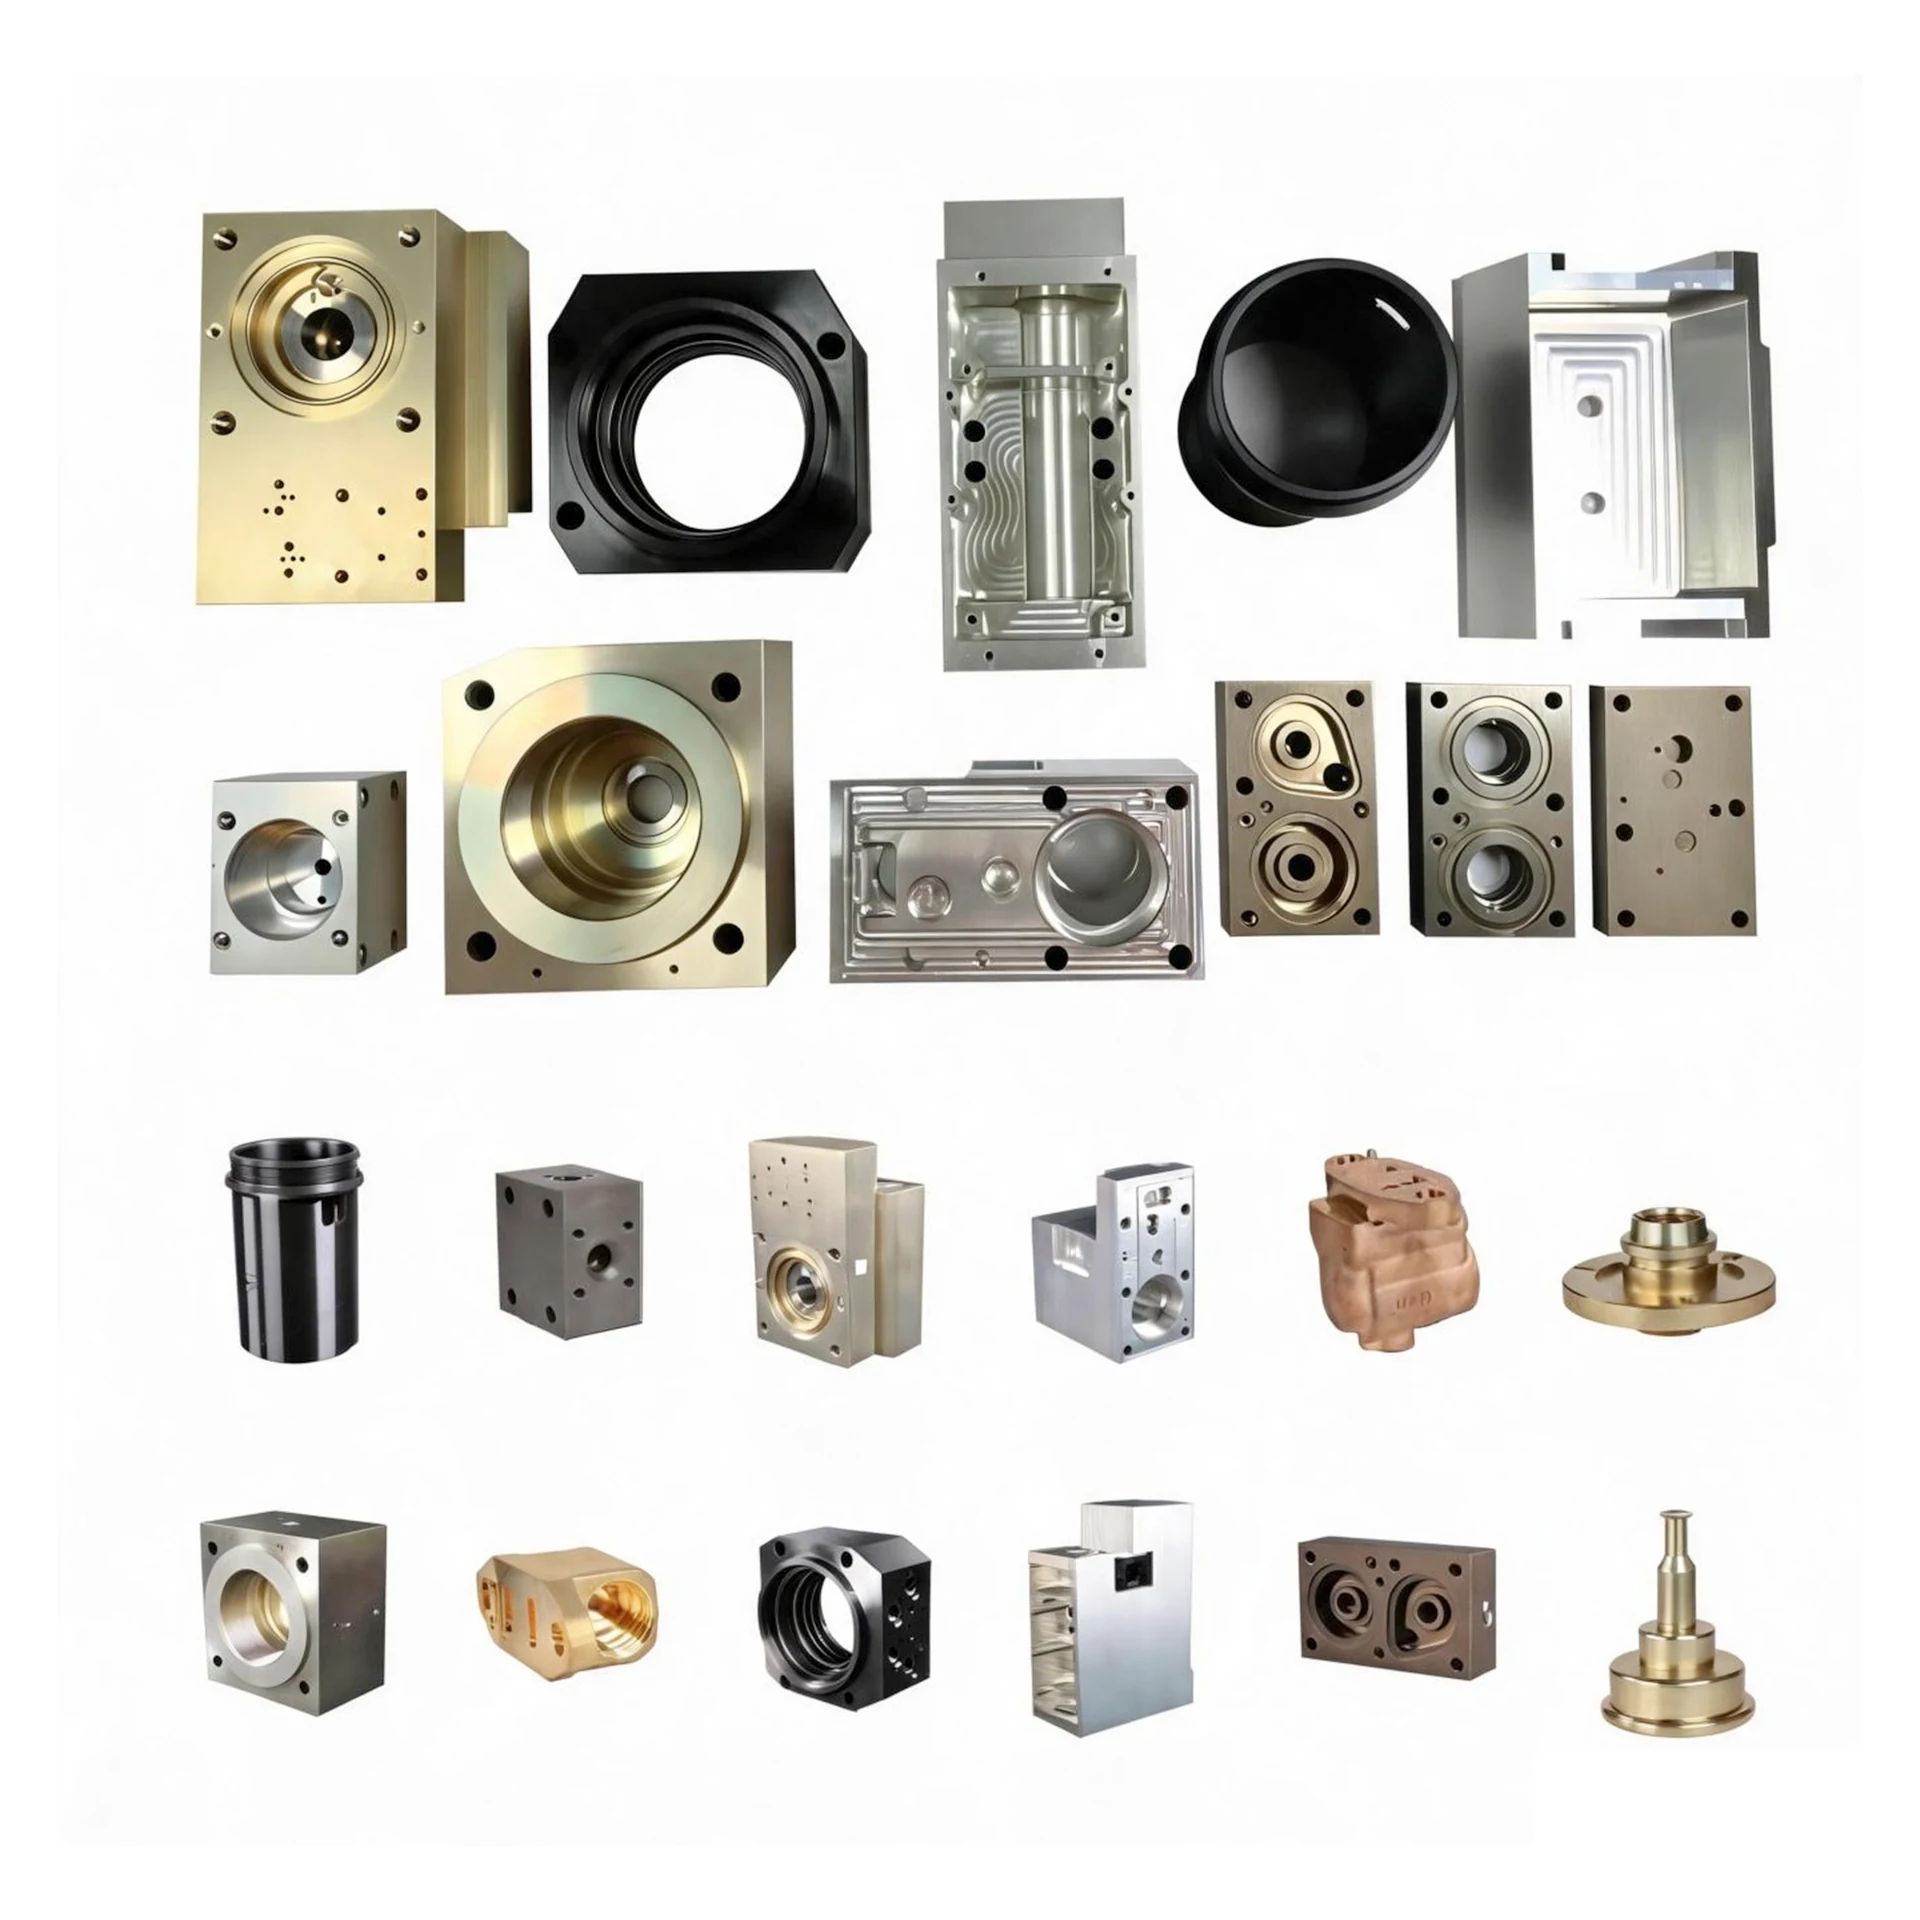
铁路阀块
按图纸定制的铁路制动回路气动阀块。内部互连通道用于分配空气,并为阀门、压力传感器和管接头提供安装接口。
- 材料
- Aluminum alloys, copper alloys, ductile iron and alloy steel
- 最小起订量
- 50 pieces
第1张,共3张
产品系列
五个系列,均按您的图纸加工。打开任一系列可查看材料、工艺路线及需提供的资料。
01
按图纸定制的铁路制动回路气动阀块。内部互连通道用于分配空气,并为阀门、压力传感器和管接头提供安装接口。
02
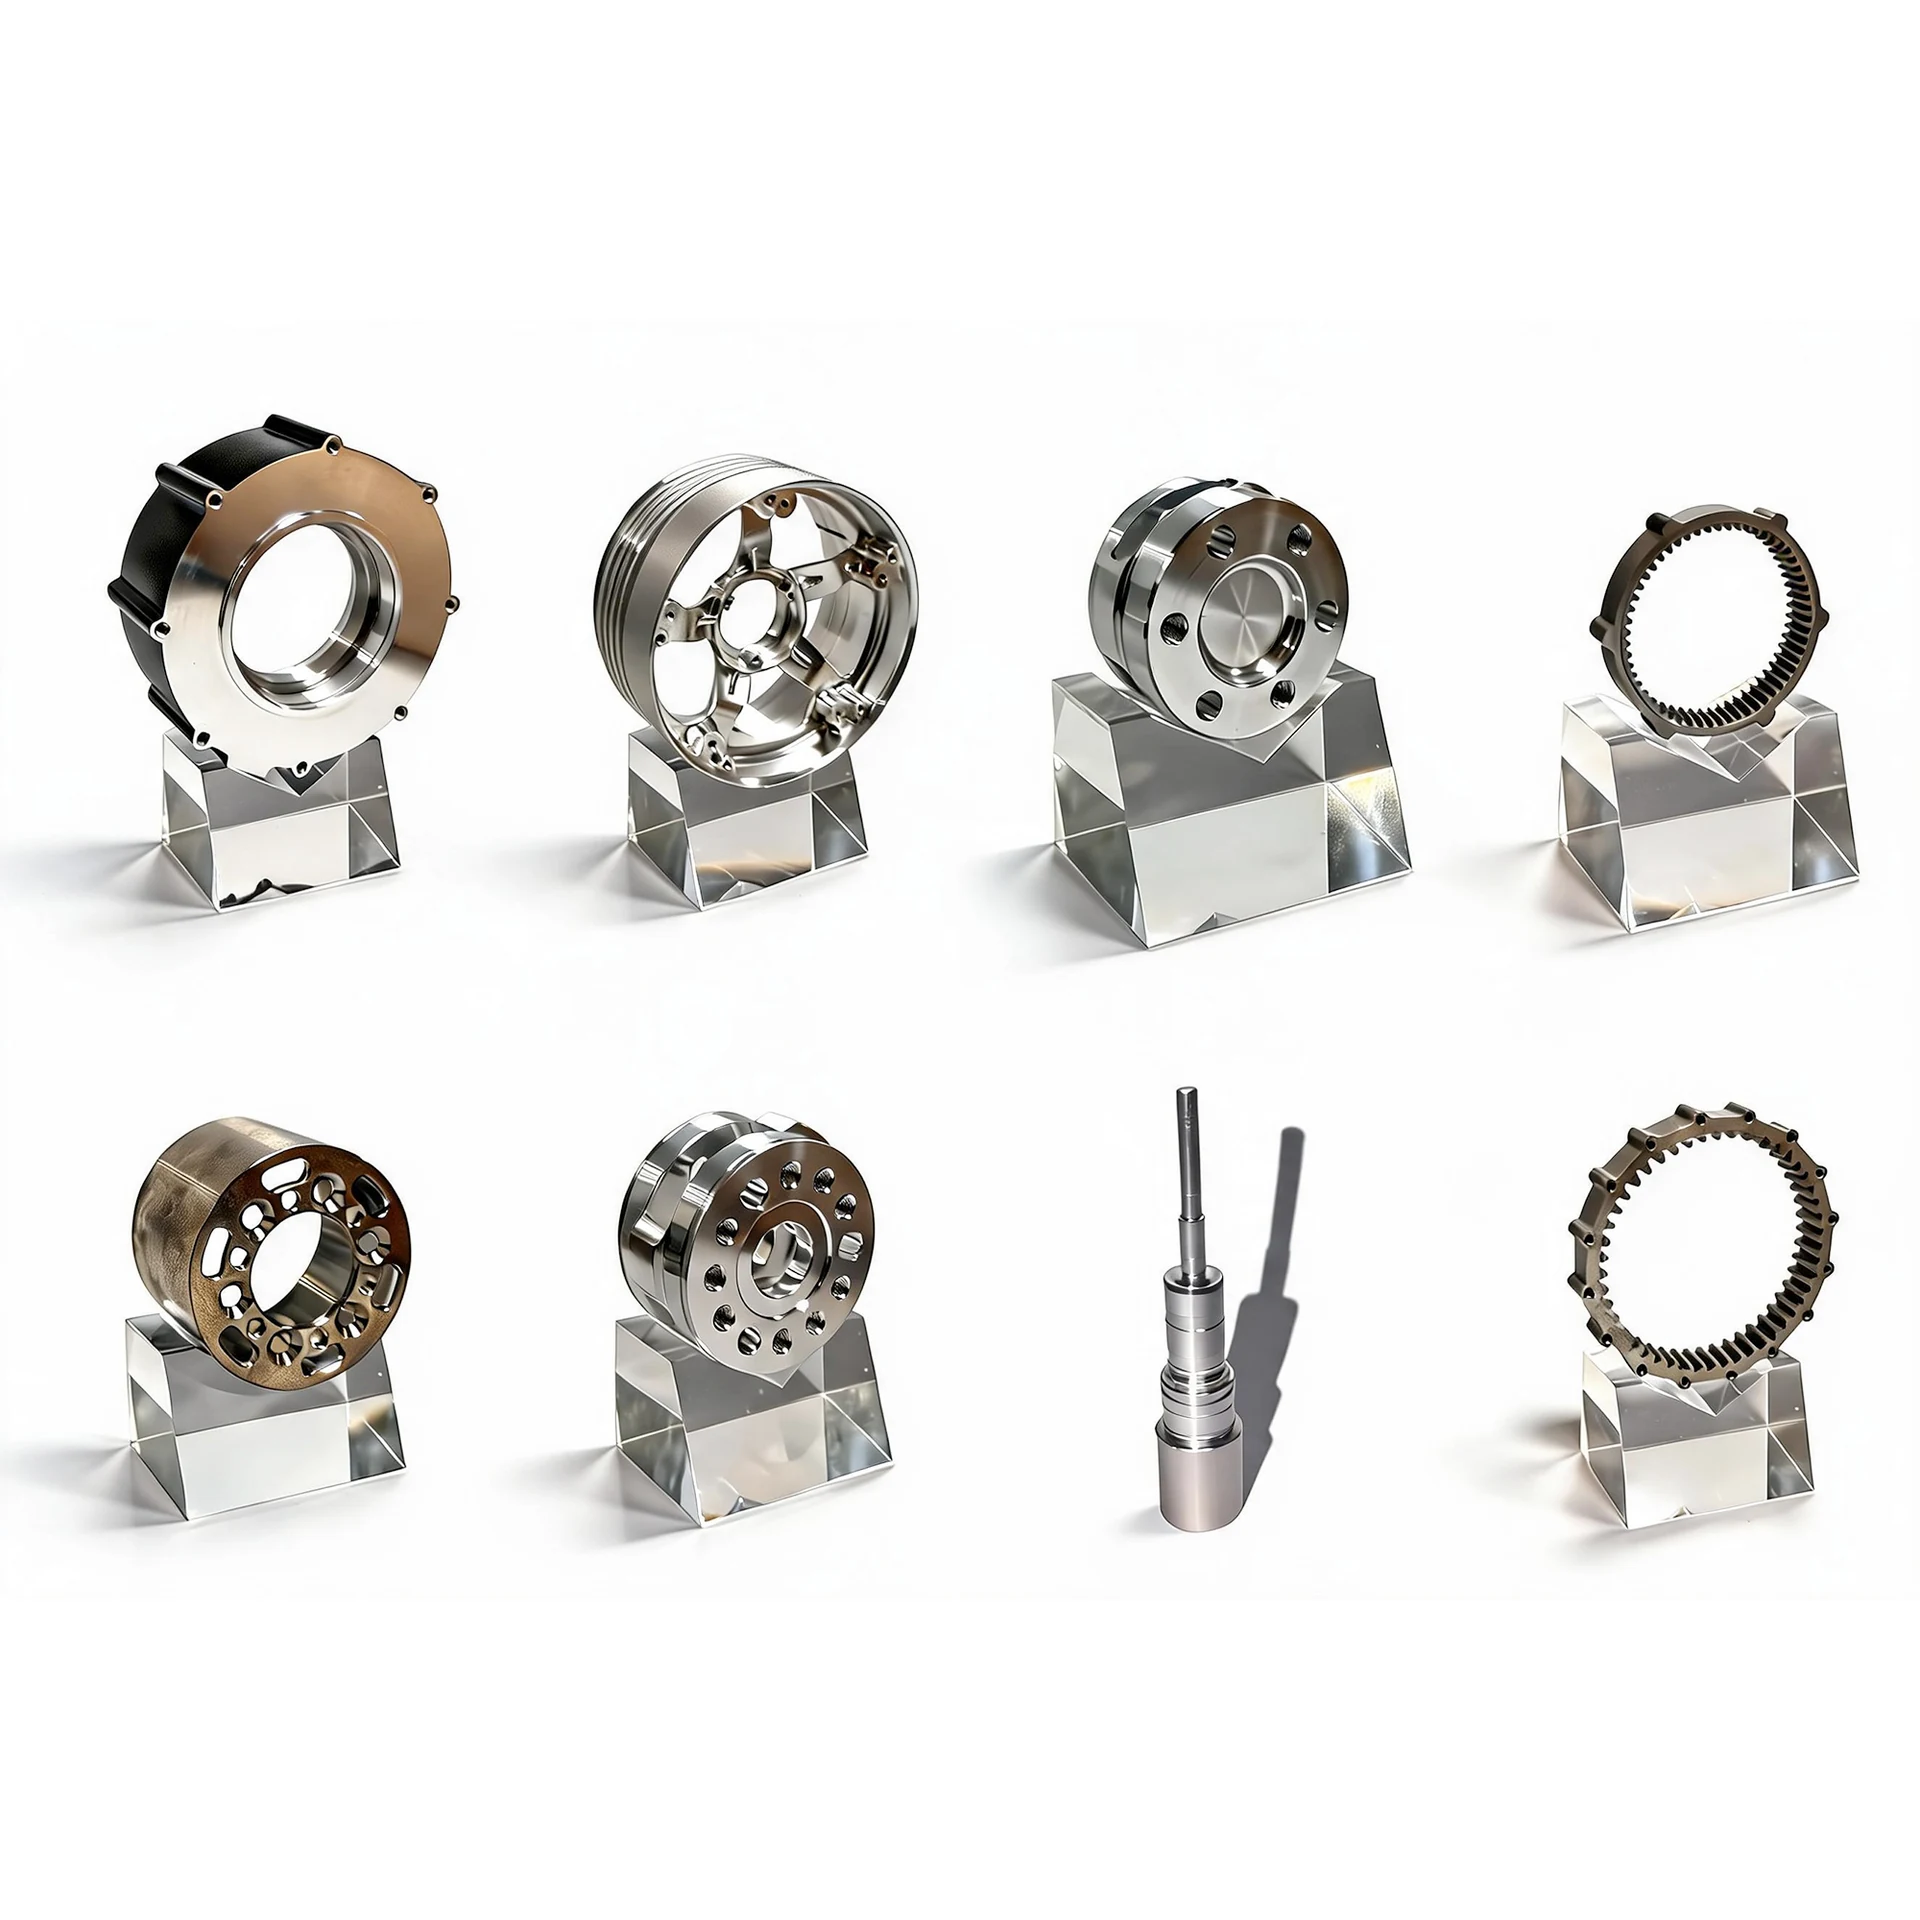
用于机器人关节减速器的精密行星架、传动轴、连接法兰及内/外齿圈,按所需配合、跳动和表面光洁度制造。
03
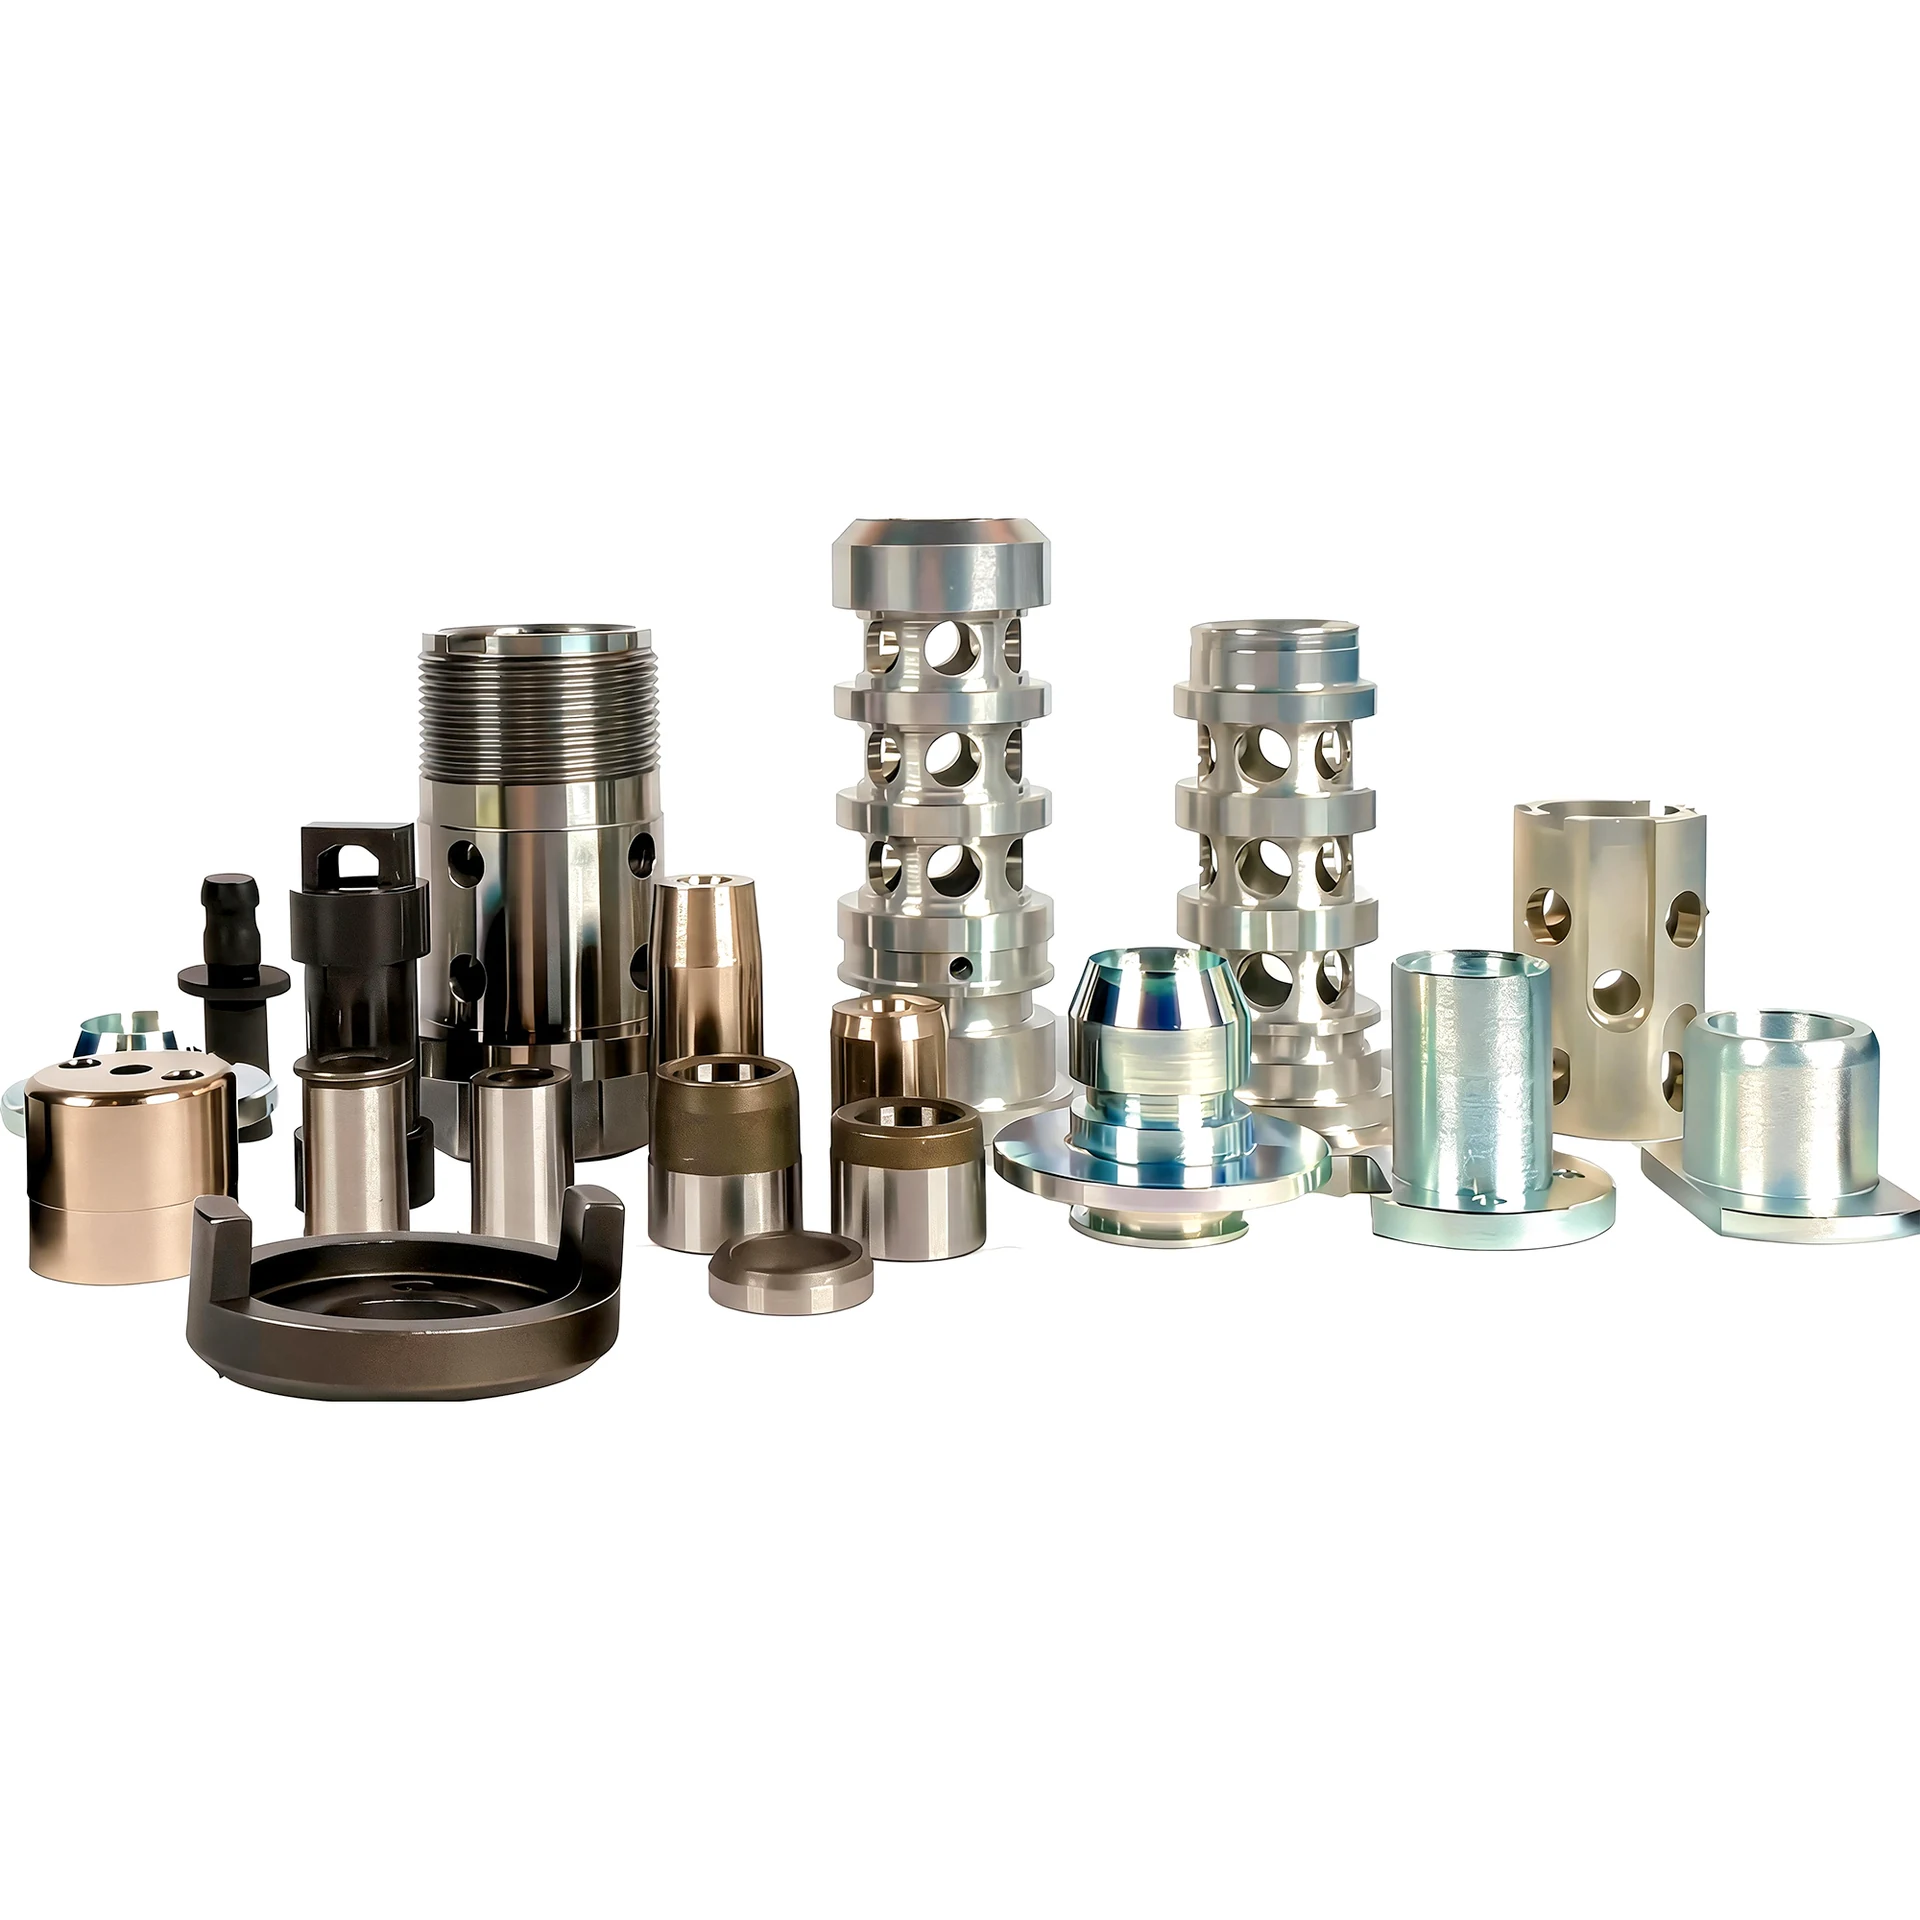
用于VVT机油控制阀和CDC主动悬架电磁阀的精密配对滑阀与阀套,材质为合金钢、不锈钢或氧化铝陶瓷。
04
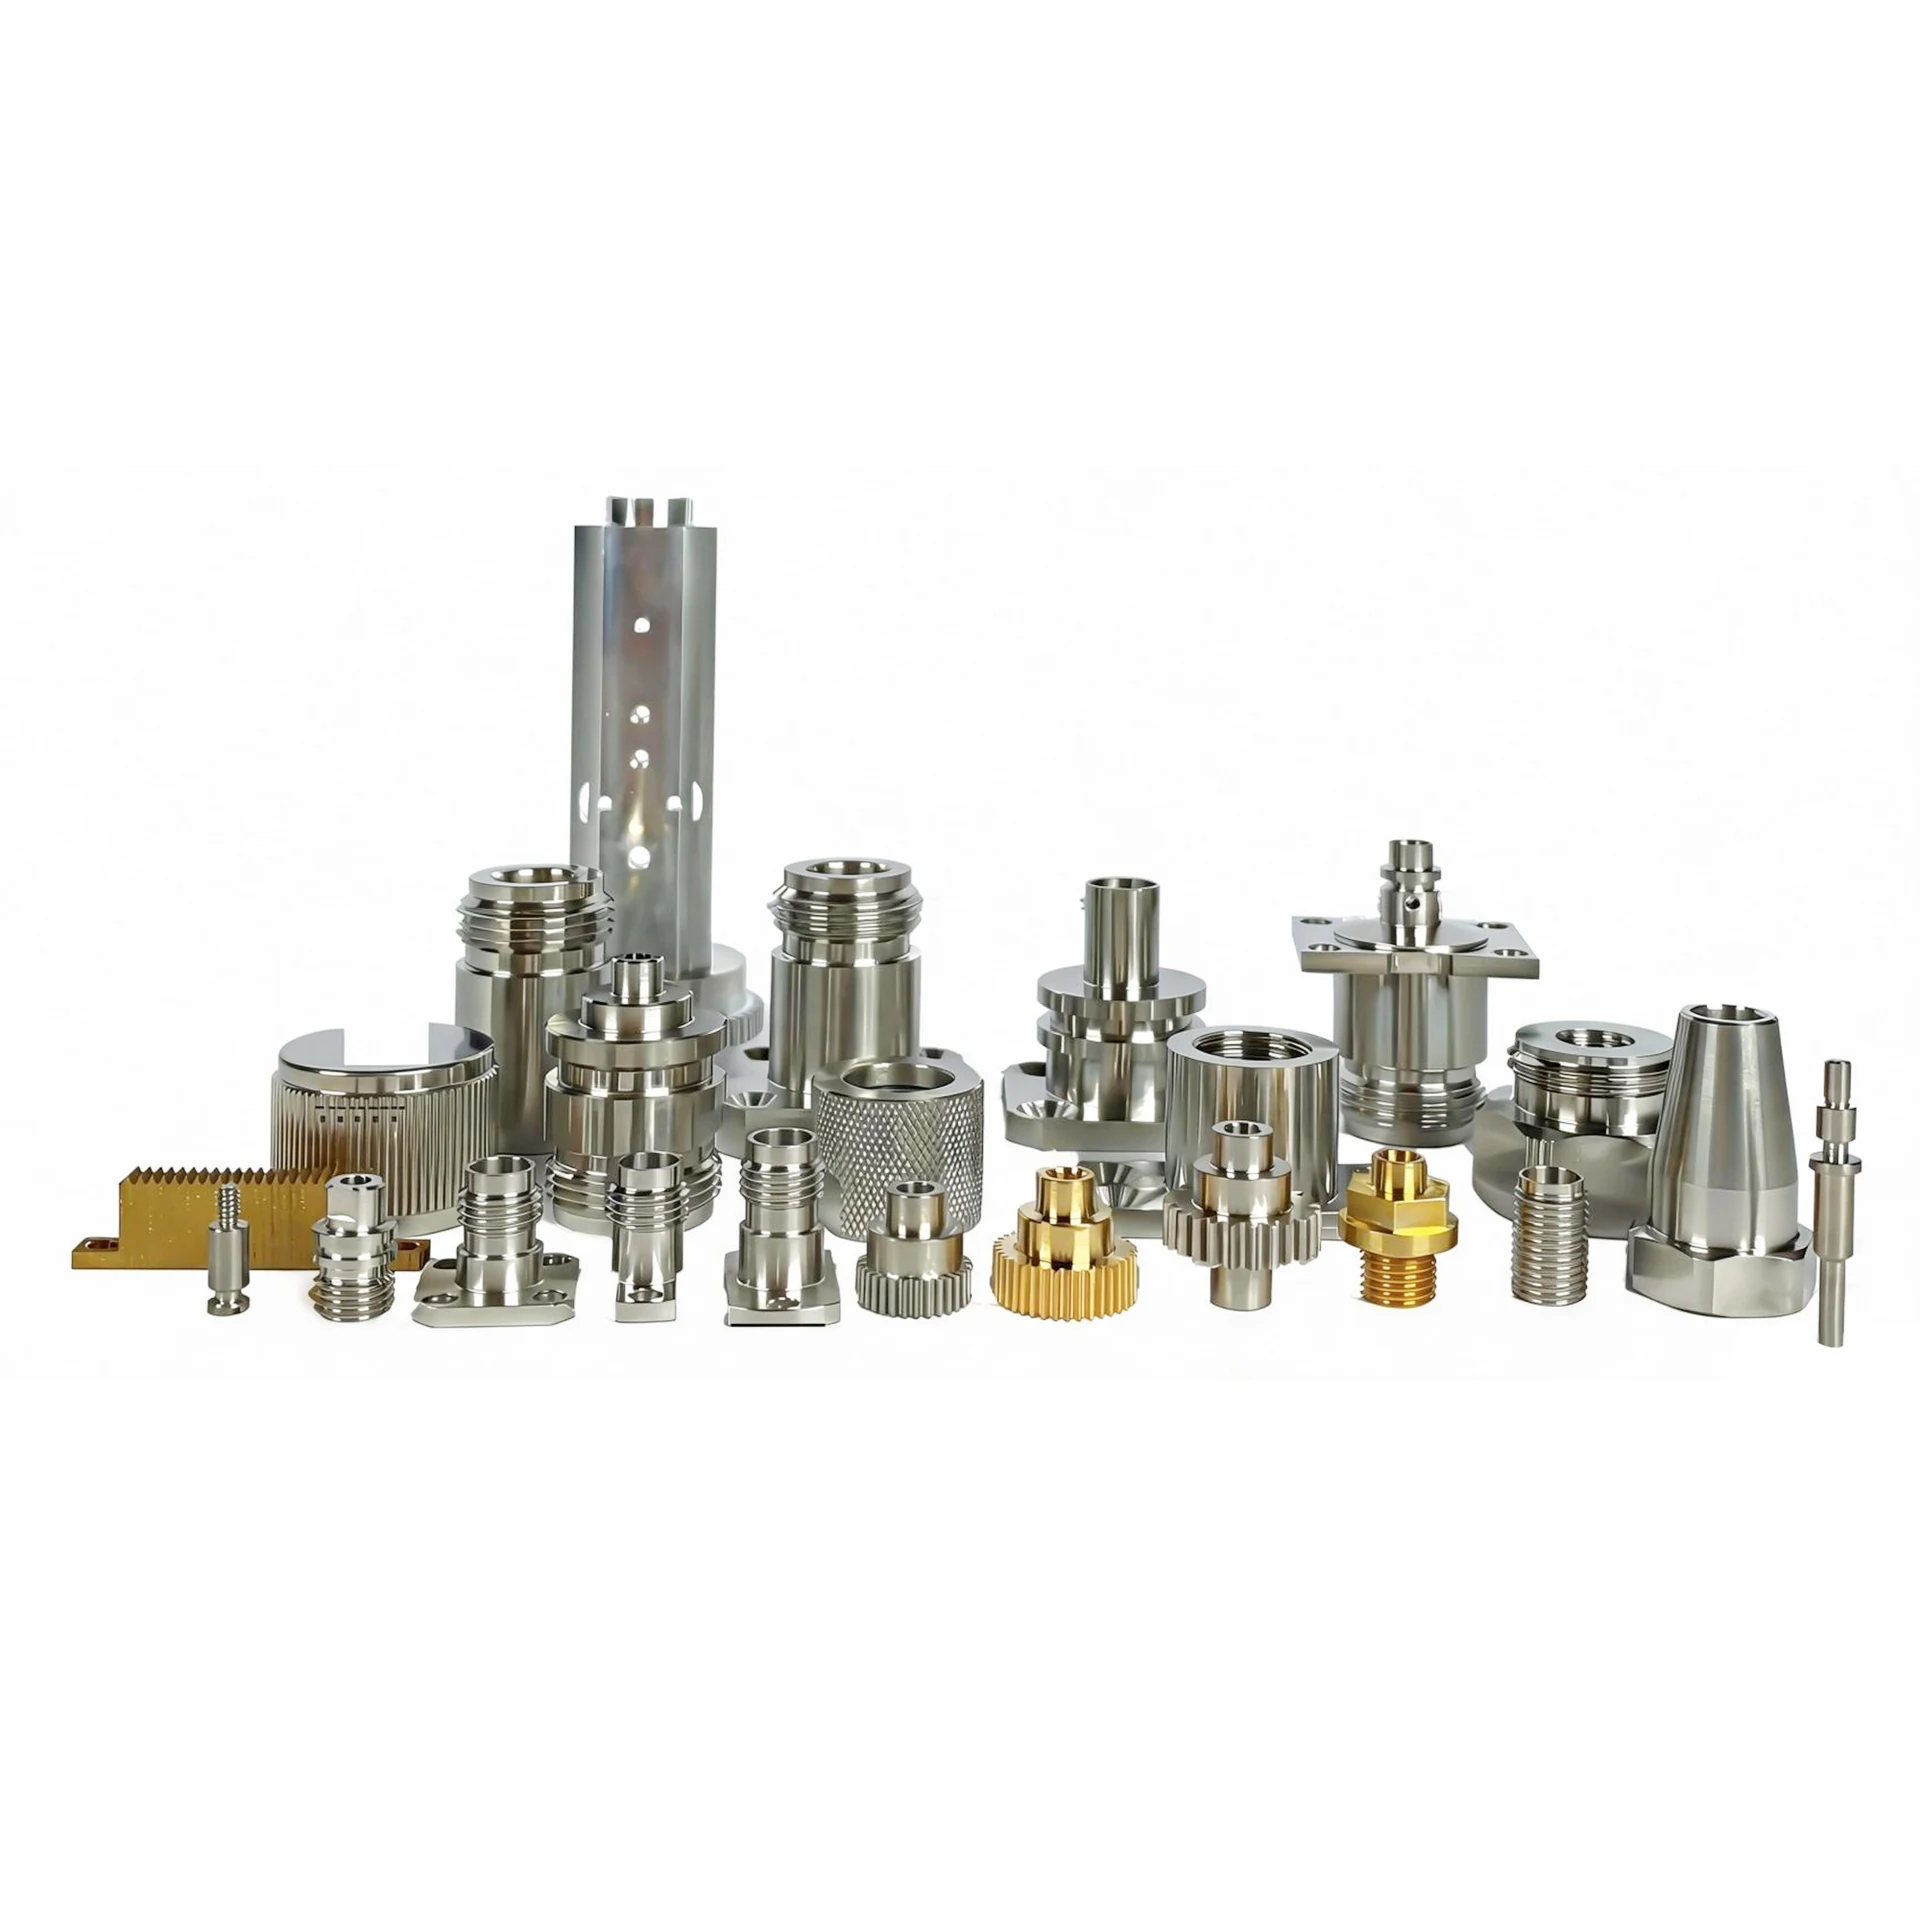
用于信号与电流传输的CNC车削和铣削连接器部件,包括射频外壳、导电插针、螺纹套筒、定位底座和锁紧件。
05
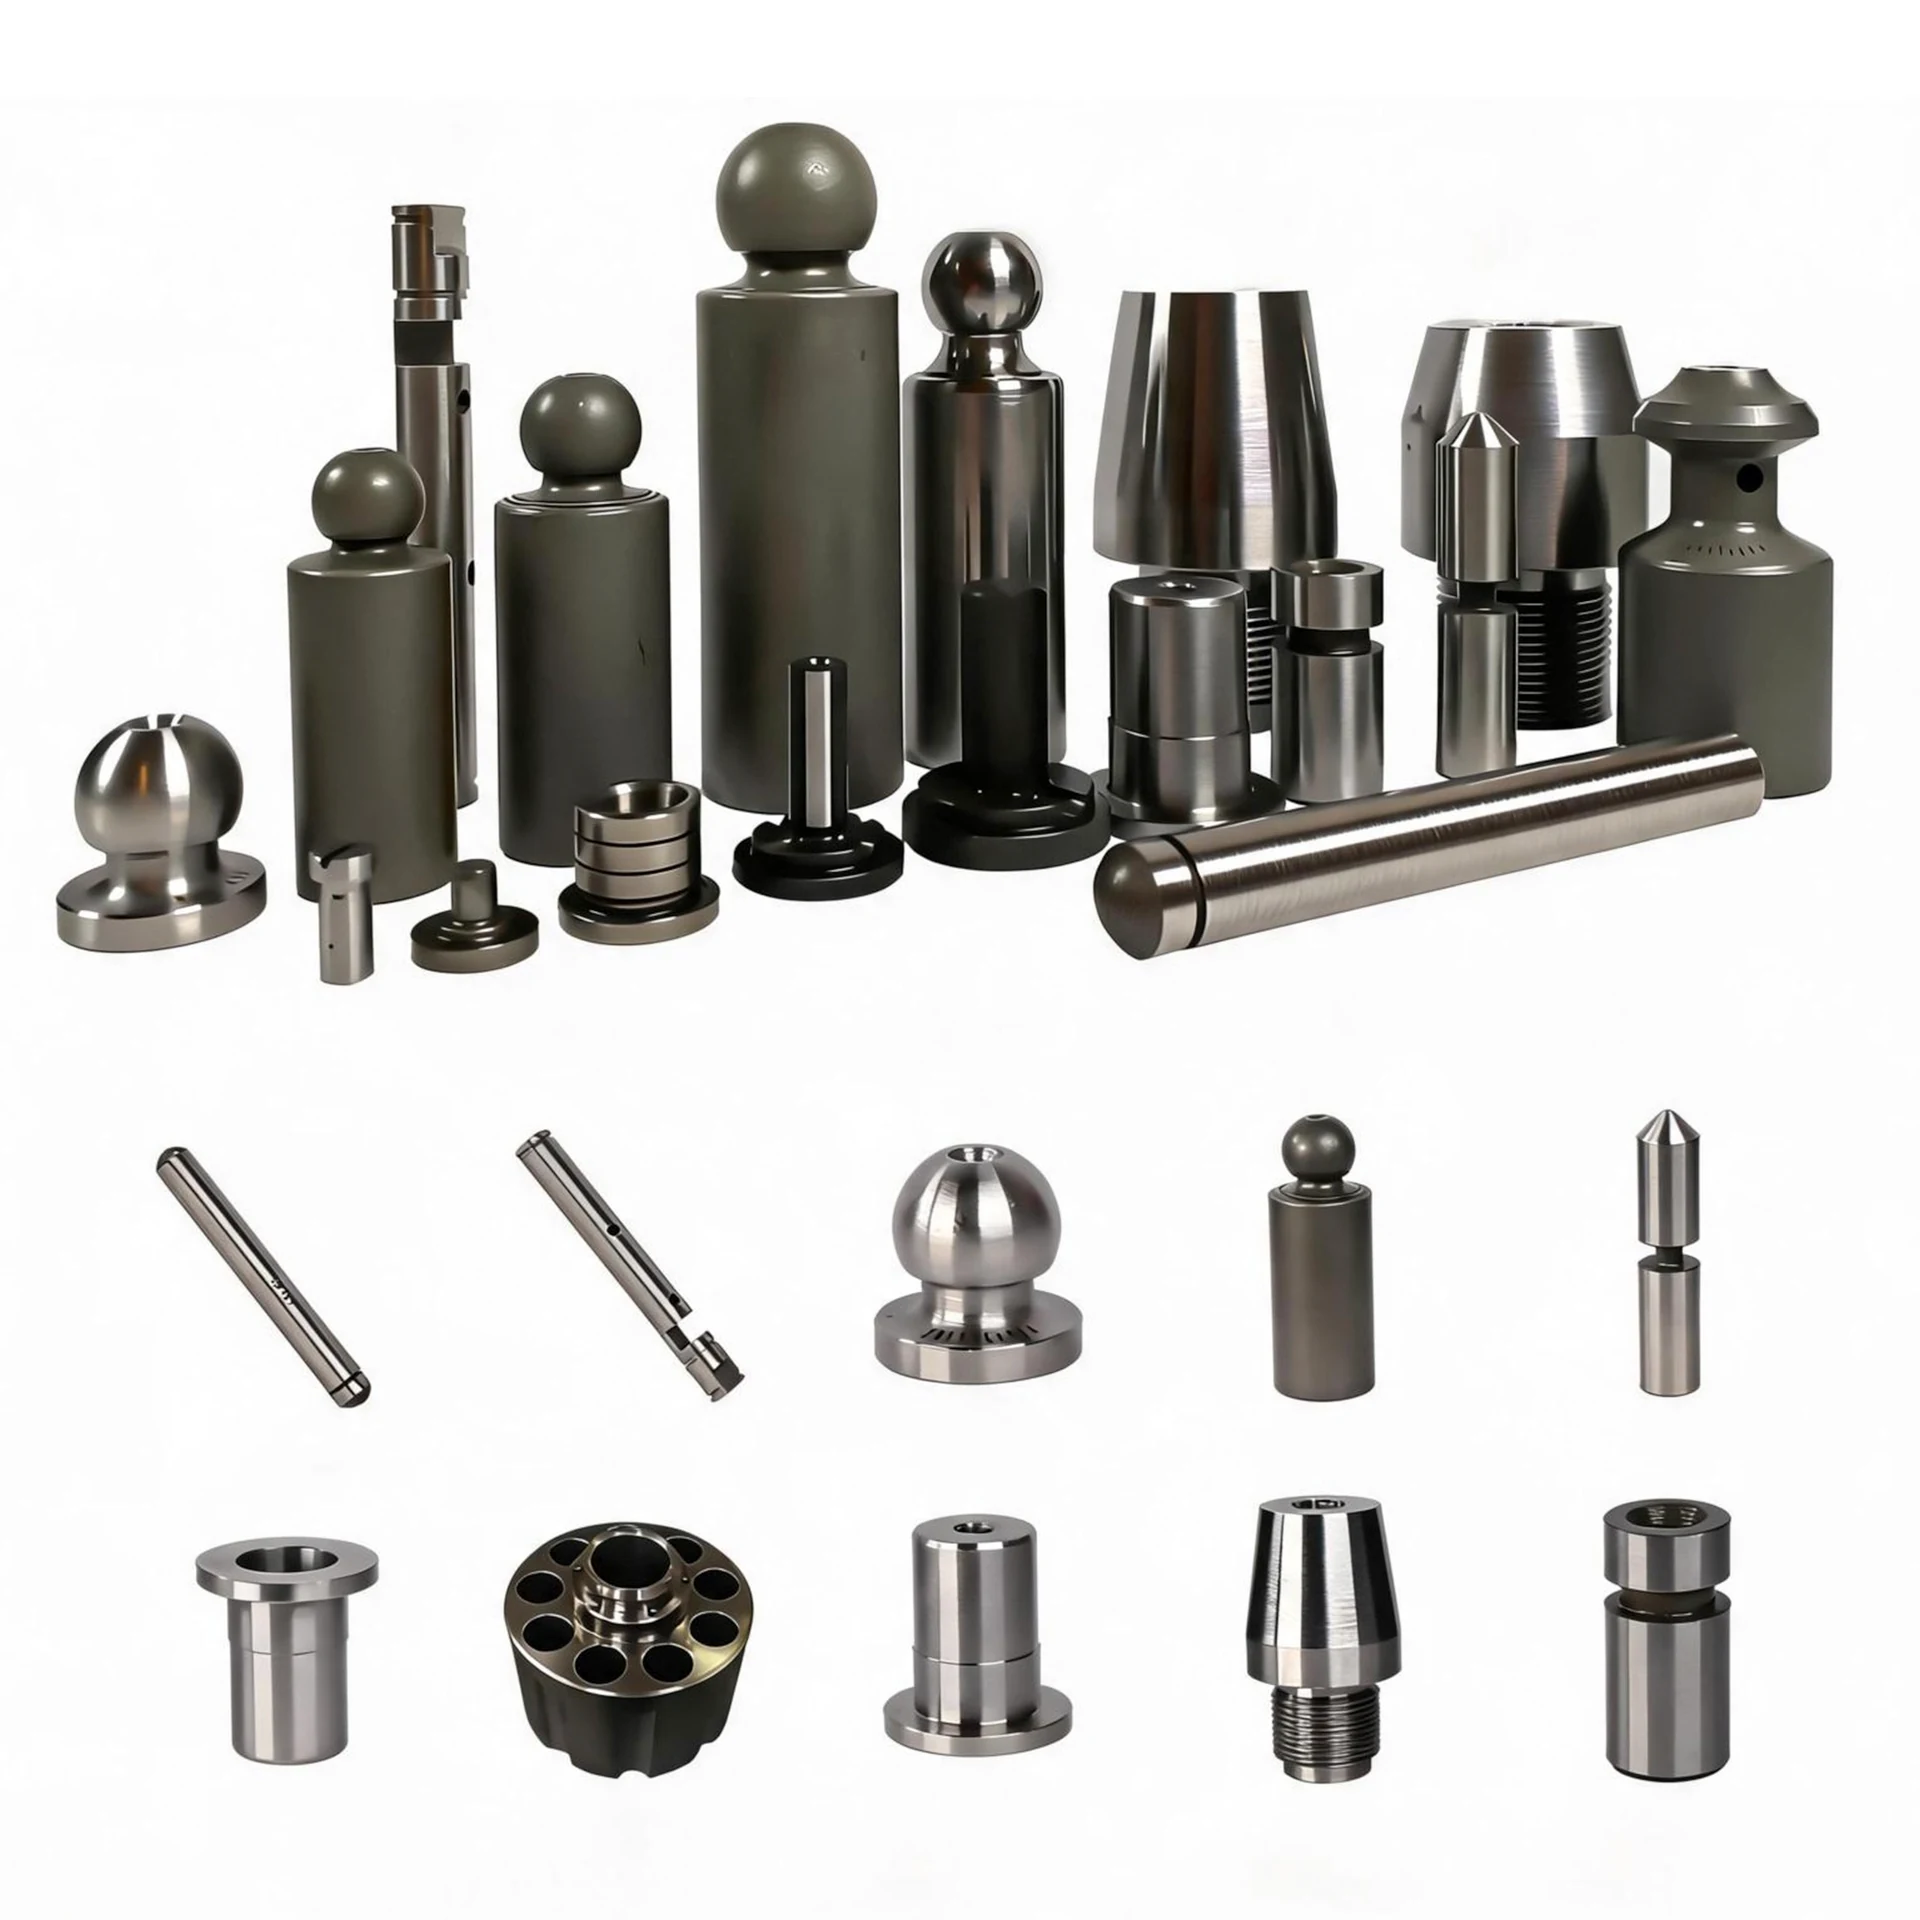
用于液压阀、泵和油缸的精密阀芯、阀套、锥阀、球头柱塞和导轴,按所需的滑动和密封配合面进行加工。
加工工艺
从 1 mm 的瑞士车削销轴到 200 mm 的车削本体和 1,100 mm 的铣削块,工艺路线均依据您的图纸规划。
直径1–26 mm
Tsugami、Citizen和Star走心式车床加工细长轴、阀芯、销和套筒。车削可与交叉钻孔和交叉铣削组合;关键尺寸可达0.005 mm,取决于图纸。
直径1–30 mm
Woen排刀式车床加工紧凑型轴类和盘类零件。自动上料支持重复生产。
最大Ø200 mm
津上、宫野和大宇刀塔车床加工直径达200 mm的较大轴类和盘类零件。
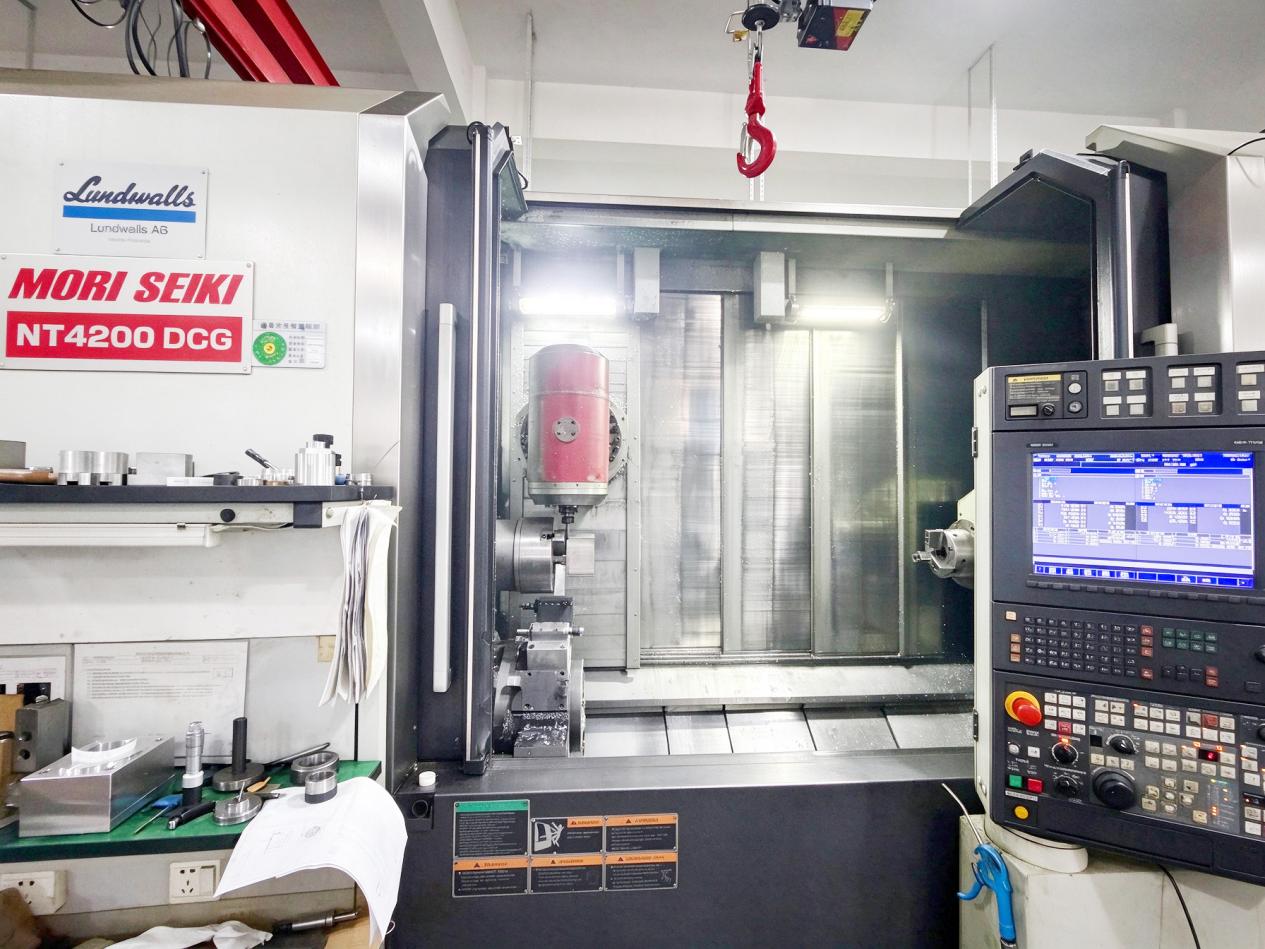
森精机NT4200 · Nakamura Super NTX · WT150II
森精机NT4200和Nakamura Super NTX / WT150II将车削、铣削、钻孔和镗孔集成于更少的装夹次数中。六轴机器人负载10 kg,支持自动上下料和连续生产。
行程500–1,100 mm
兄弟钻攻中心和斗山、马扎克、东台加工中心对板件、壳体、阀体和工装进行铣削、钻孔、铰孔和攻丝。行程范围500至1,100 mm;典型精度为0.005–0.01 mm。
磨削 · 珩磨 · 磨粒流精加工
自有无心磨削完成轴径精加工;立式和卧式珩磨完成孔精加工。磨粒流精加工去除内部通道毛刺。螺纹旋风铣削和滚压支持丝杠、蜗杆和特殊螺纹;还可提供简单焊接和预装配。
材料与精度
精度数据仅适用于所示系列。选择系列以查看其材料与范围。
走进技鼎工厂
用约 85 秒了解我们的厂区、加工设备、生产流程、检测环节和精密零件成品。
检测与质量
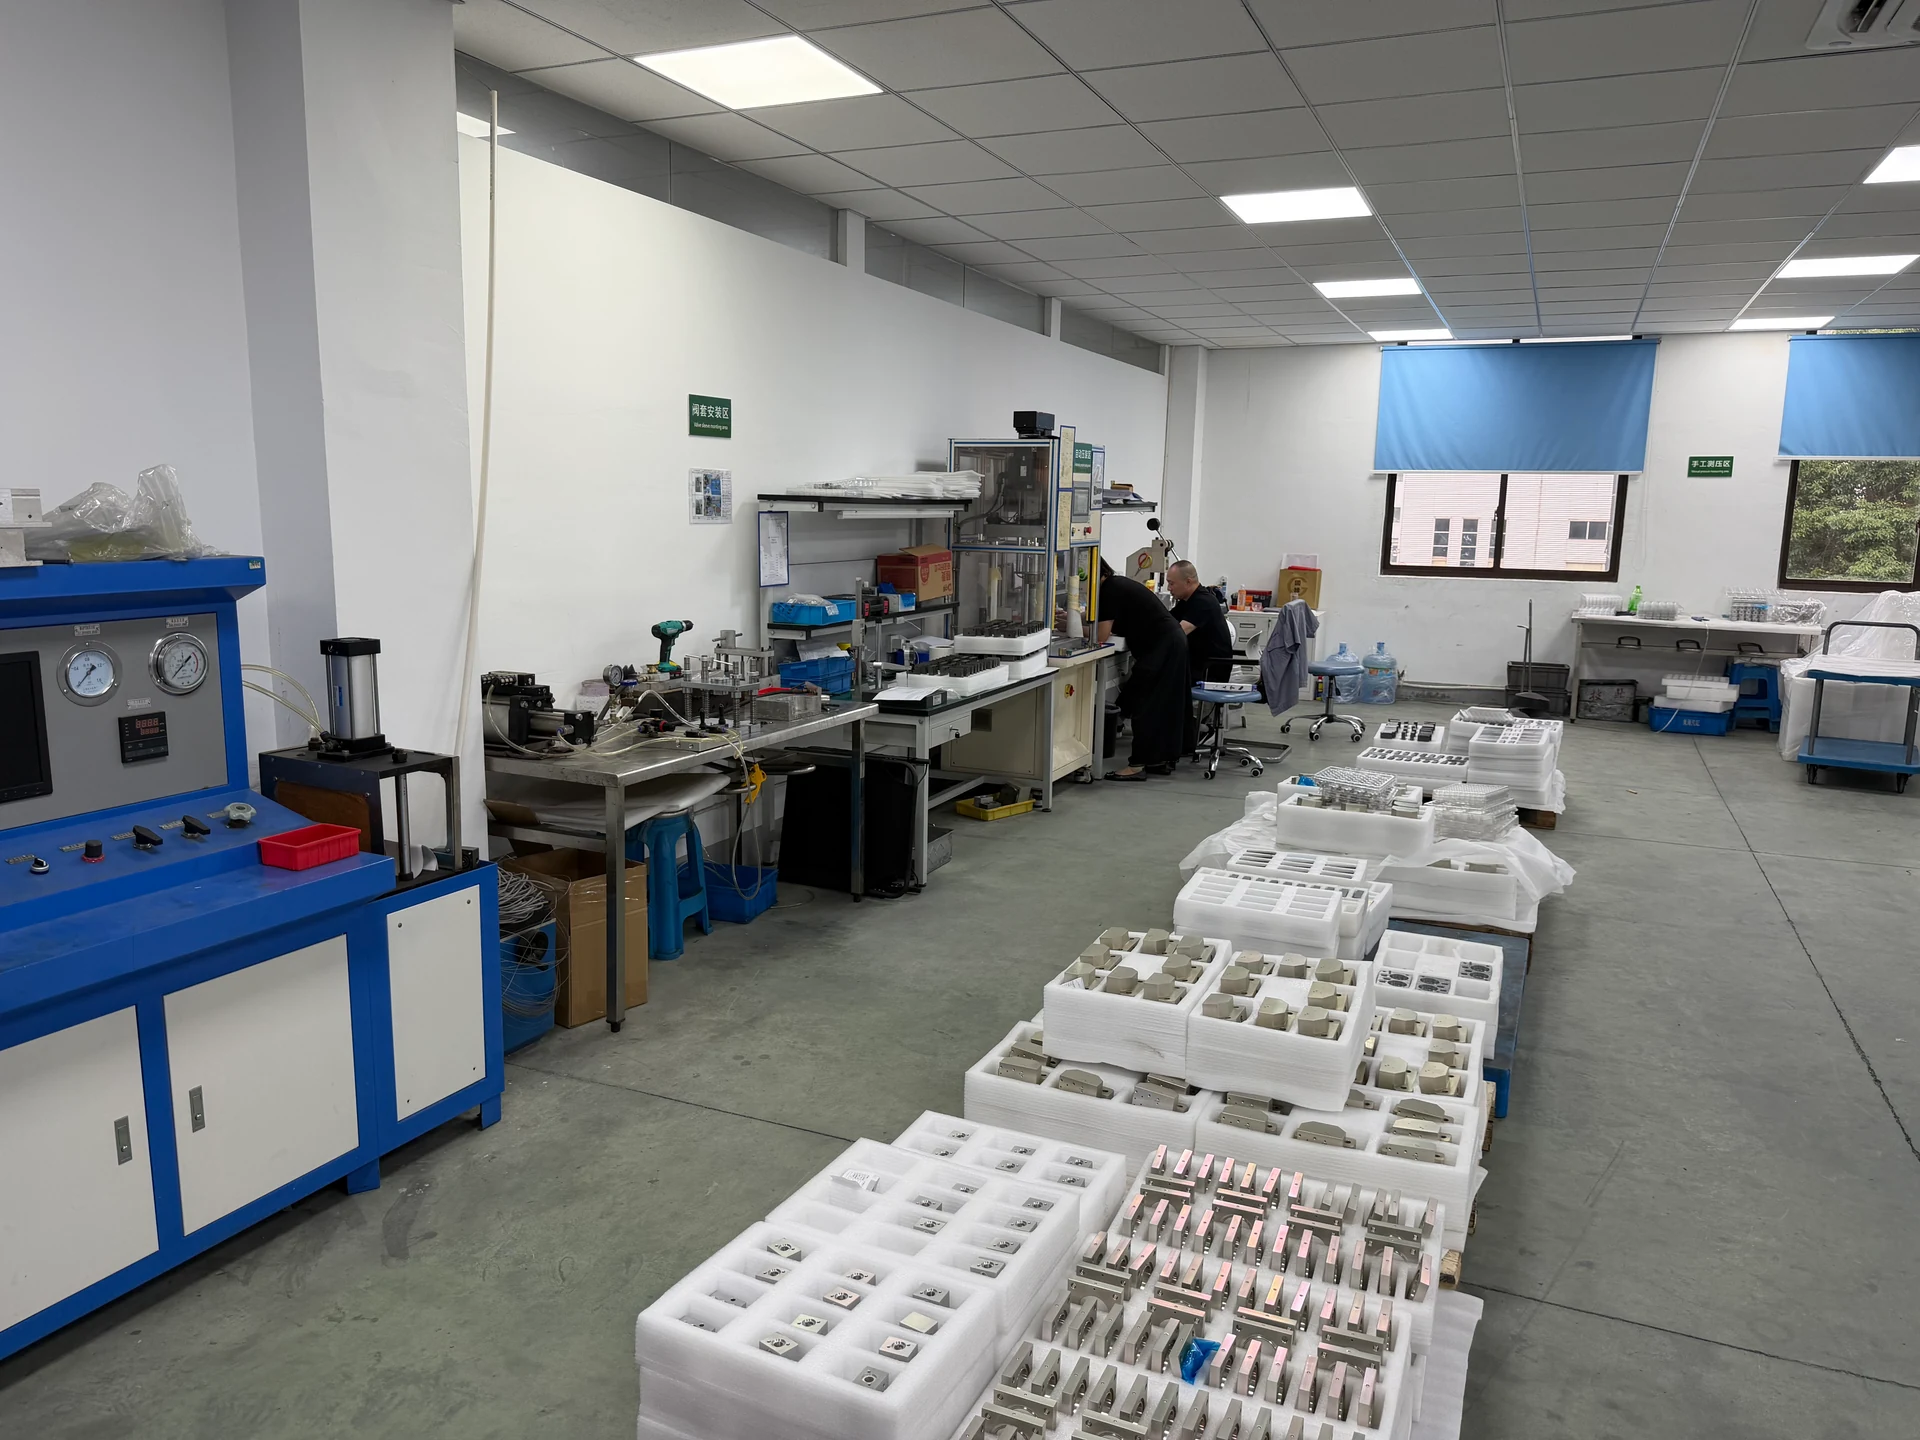
检测是流程的一部分,在配备工位的专用检测室内进行尺寸检查。
加工前,我们会阅读尺寸、公差、表面要求和检验说明,并尽早提出问题。
零件在专门用于此项工作的房间内,于检验工位对照图纸进行测量。
报告在约定范围内提供。询价时请告知我们您需要的尺寸和格式。
从图纸到生产
支持OEM加工以及零件级图纸和工艺开发。
STEP 1
请提供图纸,并注明材料与数量。我们核查几何形状、公差与表面处理。
STEP 2
我们与您确认加工路线、表面处理及检测方案。
STEP 3
加工并检验样品或小批量,通常需要20–30天。
STEP 4
量产按照已批准的工艺进行,并按约定提供报告。
典型样品及生产交期通常为 20–30 天,按订单确认。
在您询价之前
样品、数量、交期、材料和报告,提前为您解答。
请发送您的图纸,并注明材料、数量以及任何表面处理、电镀或检验要求。提供图纸链接即可开始。我们在确认工艺路线和价格前会先审阅图纸。
订单数量通常从10–50件起,具体取决于零件。所列铁路、机器人减速器、汽车和电子产品四大类通常从50件起。液压件、样件和更小批量请与我们商谈。
样件和生产的典型交期为20–30天。具体时间取决于零件、材料和数量,并按订单确认。
典型精度为0.005–0.01 mm。更严格的数值适用于特定产品系列和图纸,例如电子连接器和法兰为±0.005 mm,液压件为±0.002 mm、Ra 0.1–0.4 μm。每项均依据您的图纸确认。
可提供材料证书、过程检验记录和成品检验报告。询价时请告知您需要的文件、尺寸和报告格式。
请求报价
提供零件、材料和数量即可开始。如有图纸链接,请一并附上。